
Laserschweißen gehört zu den präzisesten Fügeverfahren der modernen Metallbearbeitung. Ein fokussierter Laserstrahl bringt die benötigte Energie lokal in die Fügezone ein und erzeugt innerhalb sehr kurzer Zeit eine stoffschlüssige Verbindung. Im Vergleich zu vielen konventionellen Schweißverfahren lassen sich dadurch hohe Schweißgeschwindigkeiten, schmale Wärmeeinflusszonen und ein geringer thermischer Verzug erreichen. Auch das Fraunhofer-Institut für Lasertechnik ILT beschreibt das Laserschweißen als Verfahren für präzise Schweißnähte und hohe Bearbeitungsgeschwindigkeiten.
Für die industrielle Fertigung liegt der eigentliche Vorteil jedoch nicht allein in der Schweißnaht. Besonders wirtschaftlich wird Laserschweißen dann, wenn bereits Zuschnitt, Biegen, Positionierung und Vorrichtungstechnik auf den späteren Schweißprozess abgestimmt sind. Genau deshalb sollte das Verfahren als Teil einer durchgängigen Prozesskette betrachtet werden – vom präzisen Laserschneiden bis zur montagefertigen Baugruppe.

Wie funktioniert Laserschweißen?
Beim Laserschweißen wird die Energie eines stark fokussierten Laserstrahls auf einen sehr kleinen Bereich des Werkstücks konzentriert. Das Material schmilzt lokal auf und bildet nach dem Erstarren die Schweißverbindung.
Abhängig von Energiedichte, Werkstoff und Prozessparametern unterscheidet man insbesondere zwischen Wärmeleitungsschweißen und Tiefschweißen.
Beim Wärmeleitungsschweißen wird die Oberfläche aufgeschmolzen, ohne dass sich eine tiefe Dampfkapillare bildet. Die resultierenden Nähte sind vergleichsweise breit und flach und können beispielsweise bei dünnen Bauteilen oder sichtbaren Nähten interessant sein.
Beim Tiefschweißen ist die Energiedichte deutlich höher. Ein Teil des Werkstoffs verdampft, wodurch sich im Schmelzbad eine dampfgefüllte Kapillare – das sogenannte Keyhole – bildet. Dadurch kann die Laserenergie tief in den Werkstoff eindringen. Es entstehen schmale Nähte mit großer Einschweißtiefe und einem hohen Verhältnis von Nahttiefe zu Nahtbreite.
Gerade bei industriellen Serienbauteilen kann dies ermöglichen, Verbindungen mit hoher Geschwindigkeit und geringer Wärmeeinbringung herzustellen.
Warum die Bauteilvorbereitung über die Schweißqualität entscheidet
Die hohe Präzision des Lasers ist gleichzeitig eine seiner größten Anforderungen an die Fertigung.
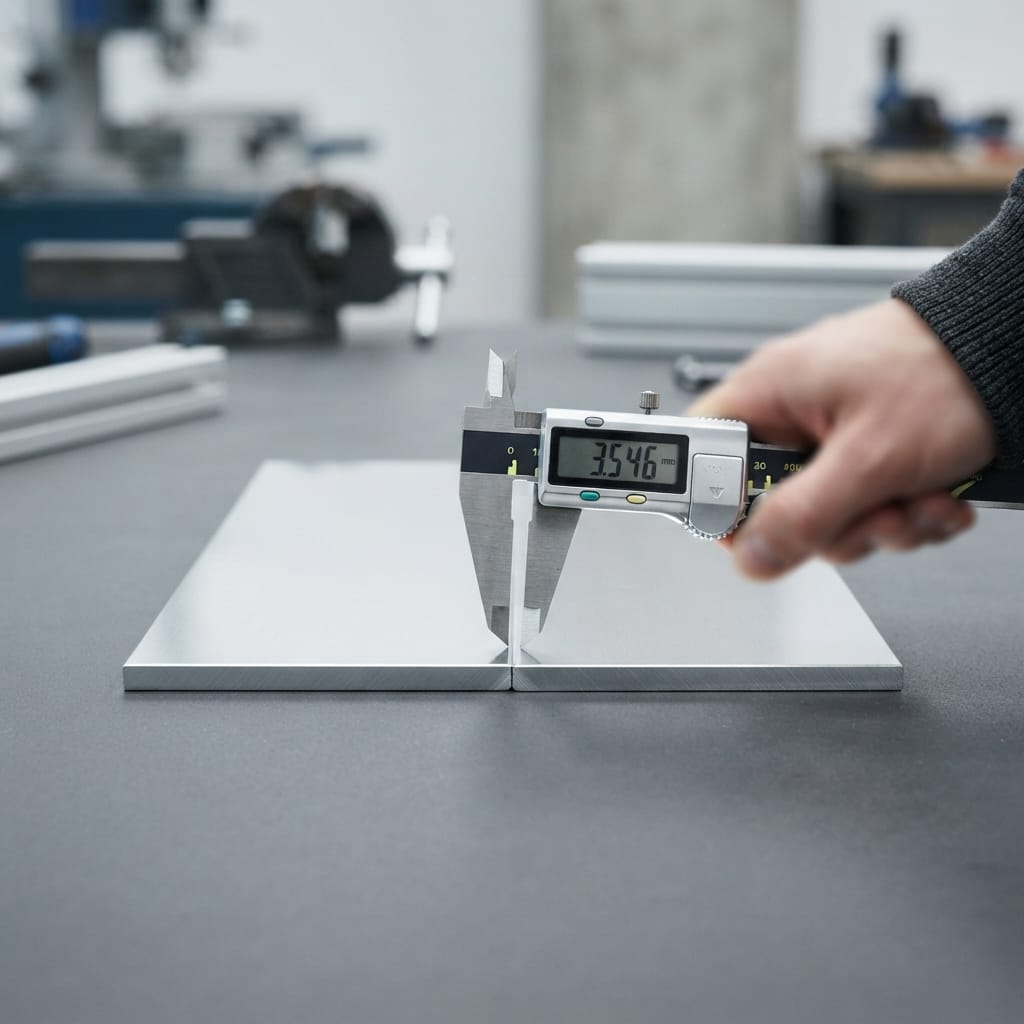
Während ein konventionelles Schweißverfahren bestimmte Spalt- oder Positionierungsabweichungen teilweise ausgleichen kann, benötigt das Laserschweißen in vielen Anwendungen sehr reproduzierbare Bauteilgeometrien und definierte Spaltmaße.
Deshalb beginnt eine gute Laserschweißverbindung bereits beim Zuschnitt.
Präzise gefertigte Teile aus dem Laserschneiden können unmittelbar so ausgelegt werden, dass sie anschließend exakt positioniert, gekantet und in einer Schweißvorrichtung aufgenommen werden können.
Auch konstruktive Details spielen eine wichtige Rolle. Steckverbindungen, Laschen, Zentrierungen oder selbstpositionierende Geometrien können den Vorrichtungsaufwand reduzieren und gleichzeitig die Reproduzierbarkeit der Schweißposition verbessern.
Bei Rohren und Profilen bietet sich dieselbe Vorgehensweise an. Durch präzises Rohrlasern lassen sich Konturen, Ausschnitte und Positionierhilfen direkt in die Bauteile integrieren. Die Komponenten können dadurch vor dem Schweißen exakt ineinandergreifen.
Für den Einkäufer bedeutet das: Nicht nur die einzelne Schweißminute entscheidet über die Kosten. Entscheidend ist, wie effizient die gesamte Baugruppe vom Rohmaterial bis zum fertigen Bauteil konstruiert und gefertigt werden kann.
Vorteile des Laserschweißens in der industriellen Fertigung
Richtig ausgelegt bietet das Verfahren mehrere wirtschaftlich relevante Vorteile.
Hohe Schweißgeschwindigkeit
Durch die hohe Energiedichte können viele Verbindungen mit deutlich höheren Vorschubgeschwindigkeiten als bei klassischen Schweißverfahren hergestellt werden.
Bei geeigneten Bauteilen und Nahtgeometrien sind tiefe Schweißverbindungen teilweise in einem einzigen Durchgang möglich.
Geringe Wärmeeinbringung
Die Energie wird lokal und für kurze Zeit eingebracht. Dadurch bleibt die Wärmeeinflusszone vergleichsweise schmal.
Das kann den thermischen Verzug erheblich reduzieren.
Weniger Nacharbeit
Geringerer Verzug bedeutet in geeigneten Anwendungen weniger Aufwand für das Richten der Bauteile.
Saubere und schmale Laserschweißnähte können zudem den notwendigen Schleif- und Nachbearbeitungsaufwand reduzieren.
Ob Nacharbeit vollständig entfällt, hängt allerdings von Bauteil, Nahtanforderung, Sichtfläche und gewünschter Oberflächenqualität ab.
Gute Automatisierbarkeit
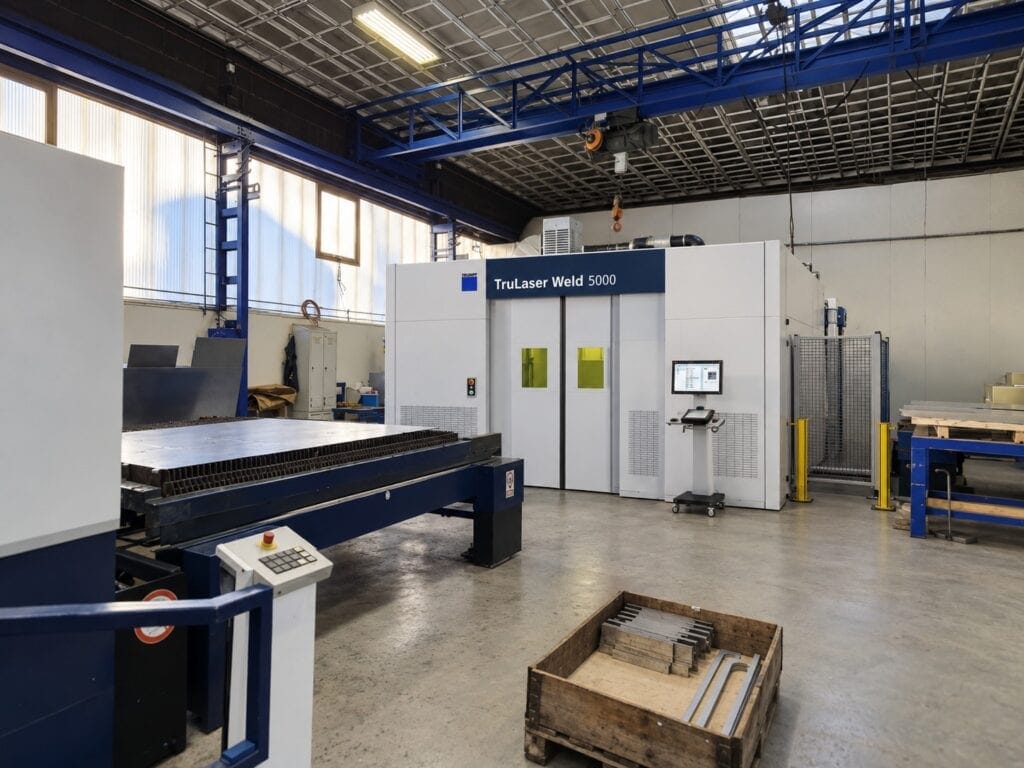
Laserschweißprozesse lassen sich sehr gut in automatisierte Fertigungszellen integrieren.
Roboter, CNC-Achsen oder Scanneroptiken können den Laser präzise entlang der programmierten Schweißbahn bewegen. Sensoren und Prozessüberwachungssysteme ermöglichen zusätzlich die Überwachung wichtiger Prozessgrößen.
Das ist insbesondere bei Serienfertigung und wiederkehrenden Baugruppen interessant.
Welche Werkstoffe können lasergeschweißt werden?
Das Anwendungsspektrum ist groß.
Typische Werkstoffe sind:
- unlegierte und legierte Stähle,
- rostfreie Edelstähle,
- Nickel- und Titanlegierungen,
- Aluminium und Aluminiumlegierungen,
- Kupfer und bestimmte Kupferwerkstoffe.
Die tatsächliche Schweißbarkeit hängt jedoch immer von Werkstoffzusammensetzung, Materialdicke, Oberflächenzustand, Bauteilgeometrie und Prozessführung ab.
Aluminium
Aluminium stellt aufgrund seiner hohen Wärmeleitfähigkeit und seiner Oxidschicht besondere Anforderungen an die Prozessführung. Moderne Laserquellen und angepasste Prozessparameter ermöglichen dennoch sehr produktive Anwendungen, unter anderem im Fahrzeugbau, in der Elektromobilität und in der Energietechnik.
Kupfer
Kupfer reflektiert einen großen Anteil bestimmter Laserwellenlängen und besitzt gleichzeitig eine hohe Wärmeleitfähigkeit.
Je nach Aufgabe können deshalb angepasste Strahlquellen, Wellenlängen, Strahlformung und Prozessstrategien erforderlich sein. Besonders für elektrische und elektronische Anwendungen entwickeln sich diese Verfahren dynamisch weiter.
Unterschiedliche Werkstoffe
Auch das Verbinden unterschiedlicher Werkstoffe ist prinzipiell möglich, erfordert jedoch eine genaue technologische Bewertung.
Beispielsweise können beim direkten Fügen von Stahl und Aluminium spröde intermetallische Phasen entstehen. Werkstoffkombination, Nahtgeometrie und Wärmeeintrag müssen deshalb speziell auf die Anwendung abgestimmt werden.
Prozessparameter: Warum „Laserleistung“ allein wenig aussagt
Die Qualität einer Laserschweißnaht hängt nicht von einem einzelnen Maschinenparameter ab.
Entscheidend ist das Zusammenspiel unter anderem von:
- Laserleistung,
- Fokuslage,
- Strahldurchmesser und Strahlform,
- Schweißgeschwindigkeit,
- Werkstoff,
- Materialdicke,
- Spaltmaß,
- Oberflächenzustand,
- Schutzgas,
- Bauteilpositionierung und
- Spanntechnik.
Ein leistungsstarker Laser garantiert daher noch keine hochwertige Schweißverbindung.
Gerade bei industriellen Bauteilen muss das gesamte Prozessfenster stabil beherrscht werden. Dazu gehören auch reproduzierbare Vorprozesse und eine geeignete Qualitätskontrolle.
Qualität beim Laserschweißen: ISO 13919-1 und ISO 13919-2
Für industrielle Auftraggeber reicht die Aussage „die Naht sieht gut aus“ häufig nicht aus. Besonders in regulierten oder qualitätskritischen Bereichen müssen Anforderungen eindeutig definiert und dokumentiert werden.
Eine wichtige Grundlage bilden die Normen ISO 13919-1 und ISO 13919-2.
ISO 13919-1:2019
Die ISO 13919-1:2019 behandelt Qualitätsstufen für Unregelmäßigkeiten bei Elektronen- und Laserstrahlschweißverbindungen aus Stahl, Nickel, Titan und deren Legierungen.
Die Norm unterscheidet verschiedene Qualitätsstufen. Qualitätsstufe B stellt die höchsten Anforderungen an die fertige Schweißnaht.
Welche Qualitätsstufe tatsächlich erforderlich ist, sollte jedoch nicht pauschal festgelegt werden. Sie ergibt sich aus Anwendung, Konstruktion und den zwischen Auftraggeber und Hersteller vereinbarten Anforderungen.
Wichtig ist außerdem: Die Qualitätsstufe beschreibt die Fertigungsqualität hinsichtlich zulässiger Unregelmäßigkeiten. Sie ist nicht automatisch ein Nachweis dafür, dass ein Bauteil für jeden vorgesehenen Verwendungszweck geeignet ist.
ISO 13919-2:2021
Für Aluminium, Magnesium und deren Legierungen sowie Reinkupfer ist die ISO 13919-2:2021 relevant.
Auch hier werden Anforderungen beziehungsweise Empfehlungen für Qualitätsstufen von Unregelmäßigkeiten in Laser- und Elektronenstrahlschweißverbindungen beschrieben.
Die Normen schaffen damit eine gemeinsame technische Sprache zwischen Konstruktion, Einkauf, Fertigung und Qualitätssicherung.
Qualifizierung des Schweißverfahrens nach DIN EN ISO 15614-11
Bei besonders anspruchsvollen Anwendungen kann zusätzlich eine formale Qualifizierung des eingesetzten Schweißverfahrens gefordert sein.
Für Elektronen- und Laserstrahlschweißverfahren ist DIN EN ISO 15614-11:2026-04 relevant. Sie basiert auf ISO 15614-11:2025 und behandelt die Schweißverfahrensprüfung für Elektronen- und Laserstrahlschweißen. Informationen zur aktuellen Ausgabe sind über die DIN-Normsuche verfügbar.
Damit wird ein wichtiger Unterschied deutlich:
ISO 13919 beschreibt Qualitätsstufen beziehungsweise zulässige Unregelmäßigkeiten der Schweißverbindung. DIN EN ISO 15614-11 betrifft dagegen die Qualifizierung des Schweißverfahrens.
Für einen industriellen Auftrag sollte deshalb bereits in der Anfrage geklärt werden, welche Normen, Prüfungen, Dokumentationen und Qualitätsstufen tatsächlich verlangt werden.
Prozessüberwachung und Qualitätssicherung
In automatisierten Fertigungsprozessen gewinnt die Überwachung des Schweißvorgangs zunehmend an Bedeutung.
Je nach Bauteil und Qualitätsanforderung können beispielsweise eingesetzt werden:
- Nahtverfolgung,
- optische Prozessüberwachung,
- Kamerasysteme,
- Sensorik zur Überwachung des Schmelzbades,
- Leistungs- und Prozessdatenerfassung,
- akustische Analyse,
- zerstörungsfreie Prüfverfahren sowie
- zerstörende Prüfungen an Muster- oder Qualifikationsbauteilen.
Digitale Prozessdaten können helfen, Abweichungen frühzeitig zu erkennen und Fertigungsprozesse nachvollziehbarer zu dokumentieren.
Sie ersetzen jedoch weder eine fachgerechte Prozessauslegung noch die erforderliche Bauteilprüfung.
Sicherheit beim Laserschweißen: OStrV und TROS Laserstrahlung
Hochleistungs-Lasersysteme stellen besondere Anforderungen an den Arbeitsschutz.
Laserstrahlung kann Augen und Haut innerhalb kürzester Zeit schwer schädigen. Beim Schweißen können außerdem weitere Gefährdungen entstehen, beispielsweise durch reflektierte Strahlung, inkohärente optische Begleitstrahlung, Rauch, Partikel sowie Brand- oder Explosionsgefahren.
In Deutschland bildet die Arbeitsschutzverordnung zu künstlicher optischer Strahlung – OStrV den gesetzlichen Rahmen. Sie verlangt unter anderem eine Gefährdungsbeurteilung sowie geeignete technische, organisatorische und gegebenenfalls persönliche Schutzmaßnahmen.
Die von der Bundesanstalt für Arbeitsschutz und Arbeitsmedizin bereitgestellte TROS Laserstrahlung konkretisiert die Anforderungen für die betriebliche Praxis.
Dazu gehören beispielsweise die Beurteilung der Laserexposition, Abschirmungen und Verriegelungen, abgegrenzte Laserbereiche, organisatorische Schutzmaßnahmen, geeignete persönliche Schutzausrüstung sowie die Unterweisung der Beschäftigten.
Bei leistungsstarken Lasereinrichtungen ist Laserschweißen deshalb nicht nur eine Frage von Präzision und Produktivität, sondern immer auch von kontrollierter Anlagentechnik und professionellem Laserschutz.
Laser-Hybrid-Schweißen: Wenn größere Spalte überbrückt werden müssen
Eine interessante Weiterentwicklung ist das Laser-Lichtbogen-Hybridschweißen.
Dabei werden die Eigenschaften eines Laserstrahls mit einem Lichtbogenverfahren kombiniert.
Der Laser ermöglicht eine konzentrierte Energieeinbringung und große Einschweißtiefen. Der Lichtbogen kann gleichzeitig die Spaltüberbrückbarkeit verbessern und zusätzliches Schweißgut bereitstellen.
Solche Hybridprozesse können insbesondere bei größeren Bauteilen, dickeren Werkstoffen oder Anwendungen interessant sein, bei denen reines Laserschweißen aufgrund der Bauteiltoleranzen an seine Grenzen stößt.
Wirtschaftlichkeit: Wann lohnt sich Laserschweißen?
Laserschweißen ist nicht automatisch für jedes Bauteil die wirtschaftlichste Lösung.
Eine seriöse Bewertung berücksichtigt die gesamte Fertigungskette:
Zuschnitt → Umformen → Positionieren → Schweißen → Prüfen → Nachbearbeiten → Oberflächenbehandlung → Montage
Bei geeigneten Bauteilen entstehen Einsparungen nicht nur durch eine höhere Schweißgeschwindigkeit.
Wirtschaftliche Vorteile können ebenso entstehen durch:
- geringeren Bauteilverzug,
- weniger Richten,
- weniger Schleifen,
- kürzere Taktzeiten,
- gute Automatisierbarkeit,
- hohe Wiederholgenauigkeit,
- geringeren Nachbearbeitungsaufwand und
- eine konstruktiv optimierte Baugruppe.
Demgegenüber stehen Investitions-, Vorrichtungs-, Programmier-, Prüf- und Qualifizierungskosten.
Eine pauschale Amortisationsdauer ist deshalb nicht sinnvoll. Entscheidend sind Stückzahl, Bauteilgeometrie, Material, Qualitätsanforderungen und die Gestaltung der gesamten Prozesskette.
Laserschweißen als Teil einer durchgängigen Blechbearbeitung
Gerade hier liegt für industrielle Einkäufer ein häufig unterschätztes Optimierungspotenzial.
Wenn Laserschneiden, Kanten, Rohrbearbeitung und Schweißen voneinander unabhängig geplant werden, entstehen unnötige Toleranzketten und zusätzlicher Vorrichtungs- oder Nachbearbeitungsaufwand.
Wird dagegen bereits die Konstruktion auf die spätere Fertigung abgestimmt, lassen sich Baugruppen wesentlich effizienter herstellen.
Ein typischer Prozess kann beispielsweise so aussehen:
Laserschneiden → Kanten → Positionieren → Laserschweißen → Oberflächenbearbeitung → Kennzeichnung → Montage
Bei Rohr- und Profilkonstruktionen kann das Rohrlasern bereits Positionierkonturen oder Steckverbindungen erzeugen.
Für die dauerhafte Kennzeichnung von Bauteilen lässt sich anschließend eine Laserbeschriftung oder Lasergravur in den digitalen Fertigungsablauf integrieren.
Für DIVIKOM BlechProfis steht deshalb nicht nur die einzelne Technologie im Vordergrund. Entscheidend ist, welche Kombination von Fertigungsverfahren für das konkrete Bauteil technisch und wirtschaftlich sinnvoll ist.
Häufig gestellte Fragen zum Laserschweißen
Welche Vorteile bietet Laserschweißen gegenüber konventionellen Schweißverfahren?
Zu den typischen Vorteilen gehören hohe Schweißgeschwindigkeit, geringer und lokal begrenzter Wärmeeintrag, schmale Wärmeeinflusszonen, geringer Bauteilverzug und eine sehr gute Automatisierbarkeit.
Wie stark diese Vorteile tatsächlich zum Tragen kommen, hängt von Material, Konstruktion, Nahtgeometrie und Prozessparametern ab.
Welche Metalle können lasergeschweißt werden?
Laserstrahlschweißen wird unter anderem für Stahl, Edelstahl, Aluminium, Nickel- und Titanlegierungen sowie Kupfer eingesetzt.
Nicht jeder Werkstoff beziehungsweise jede Werkstoffkombination lässt sich jedoch mit denselben Parametern verarbeiten. Die Schweißbarkeit muss für die konkrete Anwendung beurteilt werden.
Welche Rolle spielt das Spaltmaß?
Eine sehr große.
Der fokussierte Laserstrahl erzeugt eine relativ schmale Prozesszone. Deshalb sind reproduzierbare Bauteilgeometrien, präzise Zuschnitte und eine zuverlässige Positionierung besonders wichtig.
Was bedeutet Qualitätsstufe B nach ISO 13919-1?
Qualitätsstufe B stellt innerhalb der ISO 13919-1 die höchsten Anforderungen an die zulässigen Unregelmäßigkeiten der fertigen Laser- beziehungsweise Elektronenstrahlschweißnaht.
Ob diese Stufe für ein Bauteil erforderlich ist, muss jedoch entsprechend der Anwendung und den konstruktiven Anforderungen festgelegt werden.
Welche Norm gilt für Aluminium und Kupfer?
Für laser- und elektronenstrahlgeschweißte Verbindungen aus Aluminium, Magnesium und deren Legierungen sowie Reinkupfer ist ISO 13919-2 relevant.
Welche Norm ist für eine Schweißverfahrensprüfung relevant?
Für die Qualifizierung von Elektronen- und Laserstrahlschweißverfahren ist DIN EN ISO 15614-11 relevant.
Ist Laserschweißen sicher?
Bei ordnungsgemäß ausgelegten Anlagen und Schutzmaßnahmen kann Laserschweißen industriell sicher eingesetzt werden. Hochleistungslaser stellen jedoch erhebliche Gefahren für Augen und Haut dar und erfordern einen systematischen Laserschutz.
In Deutschland sind insbesondere OStrV und TROS Laserstrahlung zu berücksichtigen.
Kann Laserschweißen Nacharbeit vollständig vermeiden?
In geeigneten Anwendungen kann der Aufwand für Richten und Schleifen stark reduziert werden. Ob Nacharbeit vollständig entfällt, hängt jedoch von Bauteilgeometrie, Sichtanforderungen, Toleranzen und gewünschter Oberflächenqualität ab.
Fazit: Präzision entsteht in der gesamten Prozesskette
Laserschweißen verbindet hohe Geschwindigkeit mit präziser und lokal begrenzter Energieeinbringung. Das Verfahren kann Verzug reduzieren, automatisierte Fertigungsabläufe beschleunigen und den Aufwand für nachgelagerte Bearbeitungsschritte deutlich verringern.
Seine größten Vorteile entstehen jedoch nicht durch den Laser allein.
Erst wenn Konstruktion, Laserschneiden, Kanten, Bauteilpositionierung, Spanntechnik, Schweißparameter und Qualitätssicherung als zusammenhängender Prozess betrachtet werden, lässt sich das wirtschaftliche Potenzial vollständig nutzen.
Normen wie ISO 13919-1 und ISO 13919-2 schaffen dabei klare Qualitätskriterien. DIN EN ISO 15614-11 bietet einen Rahmen für die Qualifizierung von Laserstrahlschweißverfahren, während OStrV und TROS Laserstrahlung die Anforderungen an einen sicheren Anlagenbetrieb konkretisieren.
Für industrielle Auftraggeber bedeutet das: Eine wirtschaftliche Laserschweißlösung beginnt nicht erst an der Schweißanlage, sondern bereits bei der Konstruktion und Planung der gesamten Baugruppe.
Sie planen geschweißte Blechteile, Gehäuse, Rahmen oder komplette Baugruppen?
DIVIKOM BlechProfis unterstützt Sie bei der Auswahl einer passenden Fertigungslösung – vom präzisen Zuschnitt und Kanten über das Schweißen bis zur fertig bearbeiteten Baugruppe.
 German
 English