
Realistische Toleranzen in der modernen Fertigung hängen unter anderem vom verwendeten Verfahren, der Materialdicke und den Anforderungen an das Bauteil ab. Extrakosten entstehen vor allem durch zusätzliche Prozessschritte, engere Prozessüberwachung, präzisere Messmittel, Sortierung, Nacharbeit oder Prüfberichte.
Standardfertigungen nutzen häufig allgemeine Toleranzen als Orientierung. Hochspezifische Bauteile benötigen dagegen gezielt festgelegte Einzelangaben, die gesondert geprüft und gegebenenfalls dokumentiert werden. Dieser Übergang von allgemeinen Toleranzklassen zu individuellen Kundenanforderungen beeinflusst den wirtschaftlichen Aufwand in der industriellen Produktion erheblich.
Bevor Konstrukteure Bauteile freigeben, sollten sie Materialdicke, Schneidverfahren, Nachbearbeitungsschritte, Messmittel, Prüfberichte, Losgrößen und mögliche thermische Einflüsse vergleichen.
In der industriellen Fertigung entscheidet die präzise Einhaltung von Maßen über die Passgenauigkeit kompletter Baugruppen. Die Blechbearbeitung umfasst verschiedene Verfahren, vom Stanzen bis zum thermischen Trennen und Umformen. Unternehmen stehen daher vor der Aufgabe, technische Anforderungen und wirtschaftliche Grenzen miteinander abzustimmen. Relevant ist, welche Maßhaltigkeit für die Funktion tatsächlich erforderlich ist und welche Toleranzen im vorgesehenen Prozess zuverlässig erreicht werden können.
Grundlagen und Normen der Maßhaltigkeit in der Metallverarbeitung
Um Missverständnisse zwischen Auftraggebern und Auftragnehmern zu vermeiden, stützt sich die Industrie auf anerkannte Regelwerke. Die ISO 2768-1:1989 definiert allgemeine Toleranzen für Längen- und Winkelmaße ohne Einzelangabe in vier Klassen. Die Norm gilt ausdrücklich auch für geformte Blechteile.
Allgemeine Toleranzen vereinfachen die Zeichnung, ersetzen jedoch keine vollständige Tolerierung funktionsrelevanter Merkmale. Für Maße und Eigenschaften, die für die Funktion oder die Verbindung mit anderen Bauteilen wichtig sind, müssen deshalb weiterhin konkrete Anforderungen angegeben werden. Eine entsprechende Erläuterung enthält die ISO-Online-Browsing-Plattform zur ISO 2768-1.
ISO 2768-1 befindet sich außerdem im Übergang. ISO führt eine neue Ausgabe als „under publication“; eine konkrete Ablösung der bisherigen Ausgabe ist jedoch noch nicht veröffentlicht. Der aktuelle Status ist auf der ISO-Statusseite zur neuen ISO 2768 dokumentiert.
Allgemeine Normen decken nicht jeden Anwendungsfall ab. Beim thermischen Trennen gelten teilweise andere Anforderungen als bei spanenden oder umformenden Verfahren. Werkstoff, Materialdicke, Maschinenzustand und Prozessführung beeinflussen das Ergebnis. In der Praxis müssen daher normative Vorgaben und die tatsächlichen Möglichkeiten des Fertigungsbetriebs zusammen betrachtet werden.
Verfahren im Vergleich: Laserschneiden, Stanzen und Biegen
Verschiedene Fertigungstechnologien bringen unterschiedliche Genauigkeits- und Qualitätsmerkmale mit sich. Das Laserschneiden ermöglicht komplexe Konturen, die erreichbare Qualität hängt jedoch von Material, Dicke und Prozessbedingungen ab.
Für das thermische Schneiden klassifiziert die ISO 9013:2017 geometrische Produktspezifikationen und Qualitätstoleranzen für Brenn-, Plasma- und Laserschneiden. Der Anwendungsbereich reicht beim Laserschneiden von 0,5 bis 32 mm, beim Plasmaschneiden von 0,5 bis 150 mm und beim Brennschneiden von 3 bis 300 mm. Diese Angaben beschreiben den Anwendungsbereich der Norm und sind nicht automatisch eine allgemeine Fertigungstoleranz für jedes Bauteil.
Die Norm gilt zudem nur, wenn in der Zeichnung oder in den Lieferbedingungen ausdrücklich auf sie verwiesen wird. Sie ist nicht automatisch für jedes thermisch geschnittene Teil verbindlich. Ergänzend ist die ISO 9013:2017/Amd 1:2024 seit dem 13. September 2024 veröffentlicht.
Neben dem Schneiden spielt das Umformen eine zentrale Rolle. Beim Biegen können Rückfederung und werkstoffabhängige Einflüsse zu Winkeldifferenzen führen. Auch beim Stanzen wirken sich unter anderem Werkzeugzustand und Materialdicke auf das Ergebnis aus. Deshalb müssen die Anforderungen an Schneiden, Stanzen und Biegen jeweils passend zum Verfahren festgelegt werden.
Ausgangsmaterialien und deren Einfluss auf die Maßtoleranzen
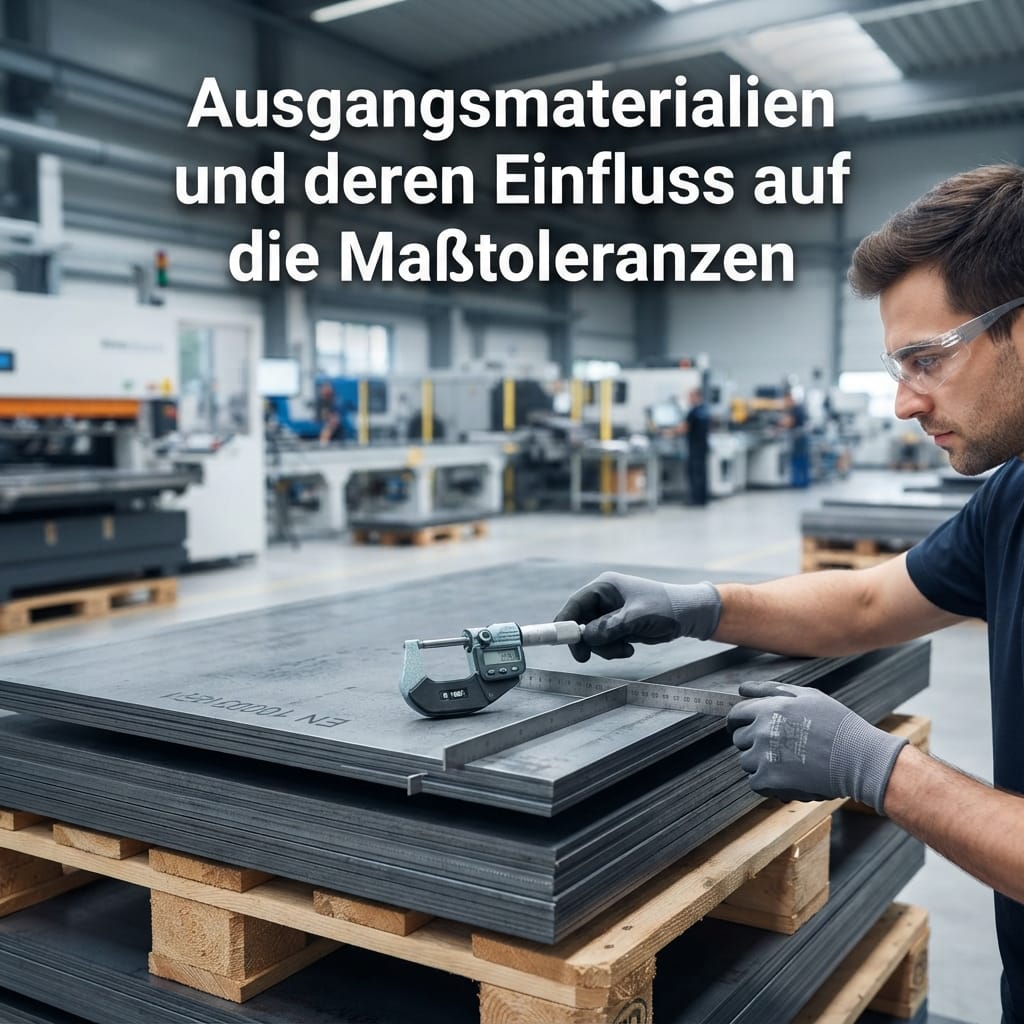
Das fertige Produkt ist auch vom verwendeten Vormaterial abhängig. Für Stahlbleche nach EN 10051 existieren separate Grenzabmaße und Formtoleranzen. Die DIN EN 10051 betrifft das Ausgangsmaterial und ist nicht mit der Fertigungstoleranz des fertigen Bauteils gleichzusetzen.
Rohmaterialtoleranzen können sich im Fertigungsprozess auf die Endgeometrie auswirken. Unebenheiten, Dickenschwankungen oder Formabweichungen des Ausgangsmaterials müssen deshalb bei der Konstruktion und bei der Prozessplanung berücksichtigt werden. Je nach Anforderung können zusätzliche Prüfungen, Korrekturen oder Nacharbeit erforderlich sein.
Wichtig ist die klare Trennung zwischen drei Bereichen: der Toleranz des Ausgangsmaterials, der Toleranz des Bearbeitungsverfahrens und der geforderten Toleranz des fertigen Bauteils. Werden diese Angaben vermischt, entstehen leicht falsche Erwartungen an die erreichbare Maßhaltigkeit.
Warum enge Maßvorgaben in der Produktion Mehraufwand erzeugen
Ein verbreiteter Irrtum in der Konstruktion besteht darin, dass engere Toleranzen ohne zusätzliche Auswirkungen durch modernere Maschinen erreicht werden können. In der Praxis führen engere Anforderungen häufig zu zusätzlichen Prozessschritten und einer intensiveren Qualitätssicherung. Allgemeingültige prozentuale Zuschläge lassen sich daraus jedoch nicht ableiten, weil die Kosten anbieter-, verfahrens- und serienabhängig sind.
Typische Aufwandstreiber sind:
- Engere Prozessüberwachung während der Fertigung
- Präzisere oder häufiger eingesetzte Messmittel
- Zusätzliche Prüfungen und Dokumentation
- Sortierung von Teilen außerhalb des geforderten Toleranzbereichs
- Manuelle Nacharbeit, beispielsweise Richten oder Nachschleifen
- Sonderwerkzeuge oder zusätzliche Prozessschritte
- Erhöhter Aufwand bei kleinen Losgrößen
Diese Faktoren zeigen, dass der Preis eines Blechteils nicht allein vom Materialwert oder von der reinen Maschinenlaufzeit bestimmt wird. Die gefundenen Primärquellen nennen keine allgemeingültigen Zuschlagssätze für enge Toleranzen. Konstrukteure sollten deshalb prüfen, welche Maße tatsächlich funktionskritisch sind und wo größere Toleranzbereiche ausreichen.
Technische Trends und die Zukunft der Fertigungstoleranzen
Zunehmende Automatisierung und digitale Überwachung verändern die Kontrolle der Maßhaltigkeit. Prozessdaten können dabei helfen, Abweichungen früher zu erkennen und Fertigungsabläufe besser zu überwachen. Dennoch bleiben die physikalischen Eigenschaften des Materials und die Leistungsgrenzen des jeweiligen Verfahrens maßgeblich.
Optische Messsysteme und automatisierte Prüfungen können die Kontrolle unterstützen. Sie ersetzen jedoch nicht die klare Definition der funktionsrelevanten Merkmale in der Zeichnung. Auch eine moderne Prozessüberwachung macht aus einer allgemeinen Toleranz nicht automatisch eine enge Einzelanforderung.
Eine frühzeitige Abstimmung zwischen Entwicklungsabteilung und Fertigungsbetrieb bleibt daher besonders wichtig. Dabei sollten Material, Verfahren, Bauteilgeometrie, Toleranzangaben und Prüfkonzept gemeinsam betrachtet werden.
Fazit
Die Festlegung von Toleranzen in der Blechbearbeitung erfordert ein Gleichgewicht zwischen technischer Notwendigkeit und wirtschaftlicher Vernunft. ISO 2768-1:1989 bietet allgemeine Toleranzen für Längen- und Winkelmaße ohne Einzelangabe und gilt ausdrücklich auch für geformte Blechteile. Funktionsrelevante Merkmale müssen jedoch weiterhin vollständig und gezielt toleriert werden.
Für thermisch geschnittene Teile beschreibt ISO 9013:2017 geometrische Produktspezifikationen und Qualitätstoleranzen für Brenn-, Plasma- und Laserschneiden. Die Norm ist nur verbindlich, wenn darauf verwiesen wird. Zusätzlich müssen die Toleranzen des Ausgangsmaterials von den Fertigungstoleranzen des fertigen Bauteils getrennt betrachtet werden.
Extrem enge Maßvorgaben können durch zusätzliche Überwachung, Messungen, Sortierung, Nacharbeit, Sonderwerkzeuge und Prüfberichte höheren Aufwand verursachen. Eine frühzeitige Abstimmung mit dem Fertigungspartner hilft, unnötige Anforderungen zu vermeiden und die Qualität wirtschaftlich zu sichern.
Welche Rolle spielt die Materialdicke bei der Einhaltung von Toleranzen?
Die Materialdicke beeinflusst das Fertigungsergebnis und muss bei der Auswahl des Verfahrens berücksichtigt werden. Für thermische Schneidverfahren legt ISO 9013 unterschiedliche Anwendungsbereiche für Laser-, Plasma- und Brennschneiden fest. Daraus folgt jedoch nicht automatisch eine einheitliche Fertigungstoleranz für jede Materialdicke.
Wichtig sind zusätzlich das konkrete Material, die Bauteilgeometrie, die Maschine und die vereinbarten Qualitätsanforderungen. Die Materialdicke sollte daher immer gemeinsam mit dem Schneid- oder Umformverfahren bewertet werden.
Wie unterscheiden sich allgemeine Toleranzen von funktionsabhängigen Toleranzen?
Allgemeine Toleranzen gelten für Maße ohne individuelle Toleranzangabe, sofern die entsprechende Norm vereinbart oder in der Zeichnung beziehungsweise den Lieferbedingungen angegeben ist. Sie vereinfachen die technische Dokumentation.
Funktionsabhängige Toleranzen werden dagegen gezielt für Merkmale festgelegt, die für Passung, Montage oder Betrieb bedeutsam sind. Die ISO 2768-1 ersetzt keine vollständige Tolerierung solcher Merkmale. Deshalb sollten funktionskritische Maße immer ausdrücklich in der Zeichnung definiert werden.
Warum führen engere Toleranzen zu höheren Kosten?
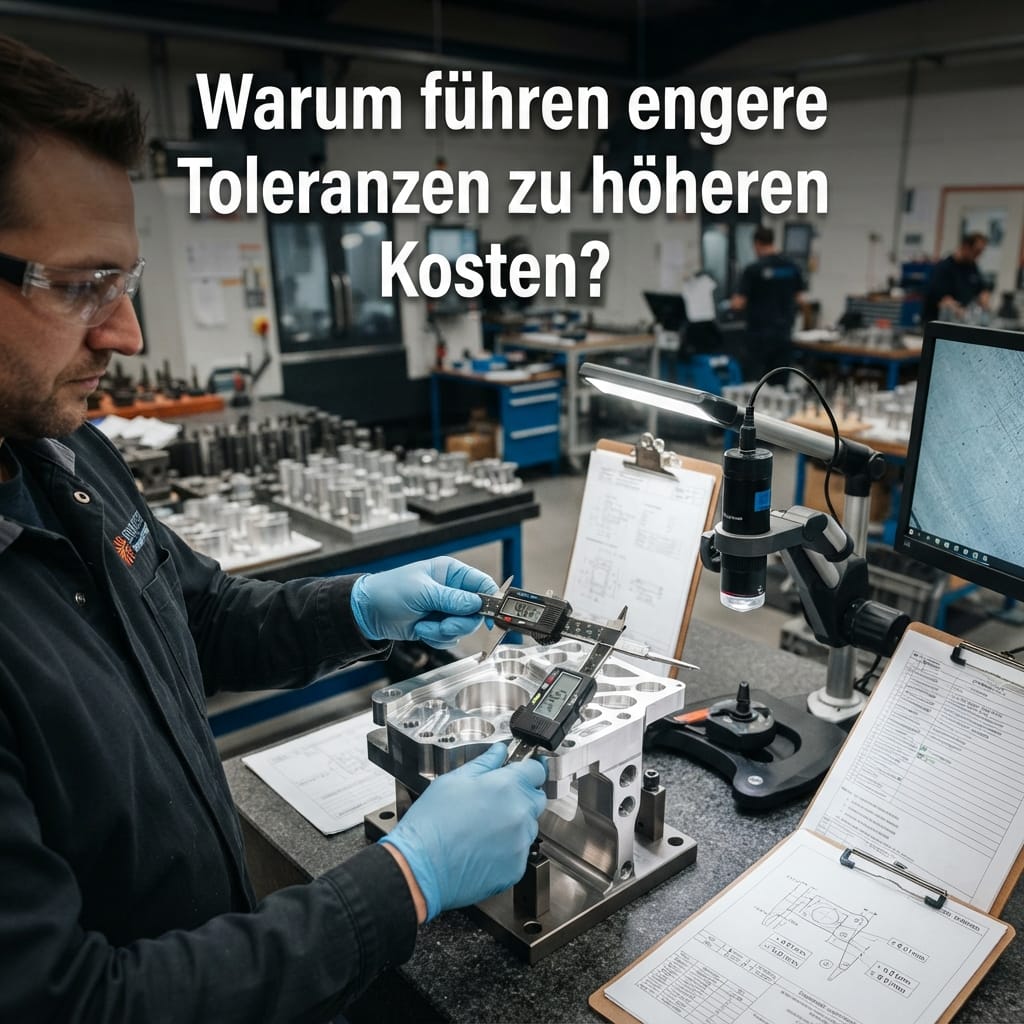
Extrakosten entstehen vor allem durch notwendige Begleitprozesse. Dazu gehören engere Prozessüberwachung, präzisere Messmittel, zusätzliche Prüfungen, Dokumentation, Sortierung, Nacharbeit und gegebenenfalls Sonderwerkzeuge.
Wie hoch der Aufwand ausfällt, hängt vom Verfahren, der Bauteilgeometrie, der Materialdicke, der Stückzahl und den Anforderungen an die Dokumentation ab. Allgemeingültige Zuschlagssätze lassen sich daraus nicht ableiten.
Welche Norm regelt die Qualität von Laserschnitten?
Für das thermische Schneiden, zu dem auch das Laserschneiden gehört, ist die ISO 9013:2017 relevant. Sie klassifiziert geometrische Produktspezifikationen und Qualitätstoleranzen für Brenn-, Plasma- und Laserschneiden.
Sie gilt jedoch nur, wenn in der Zeichnung oder in den Lieferbedingungen darauf verwiesen wird. Die Ergänzung ISO 9013:2017/Amd 1:2024 wurde am 13. September 2024 veröffentlicht.
Ist es sinnvoll, jedes Bauteil mit den engsten möglichen Toleranzen zu versehen?
Nein, das ist wirtschaftlich meist nicht sinnvoll. Eine unnötig enge Tolerierung kann zusätzliche Prüfungen, Prozessüberwachung, Sortierung, Nacharbeit oder Dokumentation erforderlich machen, ohne einen funktionalen Mehrwert zu bieten.
Sinnvoll ist es, funktionskritische Maße gezielt zu tolerieren und für unkritische Bereiche angemessene allgemeine Toleranzen zu verwenden. Dabei müssen die Vorgaben des Ausgangsmaterials und die Möglichkeiten des vorgesehenen Fertigungsprozesses berücksichtigt werden.
Die Wahl des richtigen Fertigungspartners ist zentral, um technische Präzision und wirtschaftliche Effizienz miteinander zu verbinden. Bei der Planung komplexer Industrieanlagen oder Serienprodukte zahlt es sich aus, diese Prinzipien frühzeitig in Zeichnung, Lieferbedingungen und Prüfkonzept zu berücksichtigen.

 German
 English