
Die präzise Fertigung von Blechkomponenten erfordert ein tiefes Verständnis mechanischer Abläufe, während mangelhafte CAD-Daten in der industriellen Praxis häufig zu teuren Werkzeugschäden oder Ausschuss führen. Wenn Ingenieure Bauteile entwickeln, unterschätzen sie oft die physikalischen Grenzen der Blechbearbeitung. Das Design für die Produktion, oft als Design for Manufacturing bezeichnet, verlangt die strikte Einhaltung bestimmter Mindestmaße, um unerwünschte Spannungen im Material zu verhindern. Das Verständnis dieser Prozesse hilft Konstrukteuren, Bauteile so zu entzeichnen, dass sie auf modernen CNC-Anlagen prozesssicher realisiert werden können. Wer Metalle verarbeitet, muss die Wechselwirkungen zwischen dem Zuschnitt, dem Biegeprozess und der finalen Oberflächenbehandlung von Beginn an berücksichtigen.
Fehler bei Biegeradien, Biegelinien und Ausschnitten
Ein zu kleiner Innenbiegeradius gehört zu den verbreiteten Fehlern, die in der industriellen Fertigung regelmäßig zu Bauteilversagen führen. Wird der Radius kleiner gewählt als die werkstoffabhängige Mindestdicke, kommt es an der Außenseite der Biegung zu unzulässigen Materialüberdehnungen. Gemäß Richtlinien für die Blechkonstruktion liegt der minimal empfohlene Innenradius für viele gängige Stahlsorten bei mindestens dem Einfachen der Blechdicke, wie ein DFM-Leitfaden erläutert. Unterschreiten Konstrukteure diesen Wert, drohen Rissbildungen oder Einschnürungen im Gefüge. Um dieses Risiko zu eliminieren, sollten Entwickler bei der Erstellung des CNC-Lohnfertigung in Metallverarbeitung: Präzise & Effizient Modells stets standardisierte Werkzeugradien der Biegebank einplanen.
Bohrungen oder Durchbrüche, die zu nah an einer Biegelinie platziert sind, verformen sich während des Umformprozesses unkontrolliert. Durch den asymmetrischen Materialfluss in der Nähe der Biegezone weichen runde Löcher in eine ovale Form auf oder es bilden sich Mikrorisse. Als Richtwert empfiehlt sich ein Mindestabstand von der Bohrungskante zur Biegung, der das 1,5-fache der Summe aus Blechdicke und Innenradius nicht unterschreitet. Bei unzureichendem Abstand verzieht sich zudem das gesamte Bleche fur die blechbearbeitung und metallbearbeitung Bauteil, wodurch nachfolgende Montageschritte erheblich erschwert werden. Konstrukteure sollten kritische Geometrien daher stets so anordnen, dass mechanische Spannungen homogen abfließen können.
Ein weiterer klassischer Schwachpunkt betrifft rechtwinklige Ausschnitte, die ohne ausreichenden Abstand zu angrenzenden Kanten oder Radien ins CAD-Modell gezeichnet werden. Wird die geometrische Begrenzung zu nah an den Umformbereich gelegt, bricht das Material beim Stanzen oder Laserschneiden unsauber aus. Fachpublikationen empfehlen für rechteckige Öffnungen einen Sicherheitsabstand von mindestens dem 3,5-fachen der Blechdicke, während bei runden Aussparungen oft das 3-fache ausreicht. Solche geometrischen Korrekturen schützen vor Ausschuss und unterstützen einen reibungslosen Materialfluss in der Metallbearbeitung Metallverarbeitung Verfahren – BlechProfis.
Biegefreistellungen, Flanschlängen und Walzrichtung
Fehlende Biegefreistellungen in Eckbereichen führen bei geschlossenen Kantungen regelmäßig zu Materialaufwerfungen und unsauberen Geometrien. Wenn ein Flansch direkt auf eine andere Kante trifft, ohne dass ein sogenanntes Relief vorgesehen wurde, drückt das Werkzeug das Metall unkontrolliert zusammen. Als Faustregel gilt hier, dass die Tiefe der Freistellung mindestens der Blechdicke plus dem Biegeradius entsprechen sollte. Dies verhindert wirksam das Einreißen des Metalls an hochbeanspruchten Ecken. Werden diese Entlastungsschnitte konsequent im Vorfeld definiert, verläuft auch das anschließende Laserschneiden oder Stanzen deutlich störungsfreier.
Zu kurze Flansche stellen Maschinenbediener vor große Herausforderungen, da sie auf der Gesenkeule nicht sicher fixiert werden können. Unterschreitet die Schenkellänge bestimmte physikalische Grenzen, rutscht das Werkstück während des Pressenhubs ab oder der Biegestempel greift ins Leere. Technische Richtlinien raten dazu, eine minimale Flanschlänge von etwa dem 3,5-fachen der Materialstärke plus dem Innenradius einzuhalten. Ist der Schenkel konstruktionsbedingt kürzer, müssen alternative Fertigungsmethoden wie das nachträgliche Fügen geprüft werden, um die Maßhaltigkeit des Gehäuses oder Profils zu gewährleisten.
Die Missachtung der Walzrichtung bei der Ausrichtung von Biegekanten führt oft zu unvorhergesehenem Materialversagen. Metalle besitzen durch den vorherigen Walzprozess im Stahlwerk eine gerichtete Faserstruktur, die sich auf das Umformverhalten auswirkt. Wird parallel zur Walzrichtung gebogen, erhöht sich das Risiko von Rissen an der Biegeaußenseite spürbar. Praxisnahe Konstruktionsregeln empfehlen daher, Biegungen möglichst quer oder in einem Winkel von rund 45 Grad zur Walzrichtung anzuordnen, wie in Richtlinien zur Blechfertigung dokumentiert ist. Dadurch verteilt sich die mechanische Belastung gleichmäßiger über die Kristallstruktur des Werkstoffs.
Fehler bei Lochdurchmessern und Randabständen
Zu kleine Lochdurchmesser im Verhältnis zur Materialstärke überlasten die Stanzwerkzeuge und führen zu vorzeitigem Werkzeugverschleiß. Als grundlegende Regel gilt in der industriellen Praxis, dass der Durchmesser einer Bohrung das 1,2-fache der Blechdicke bei normalem Stahl nicht unterschreiten sollte. Bei hochfesten Stählen oder rostfreien Legierungen empfiehlt sich sogar ein Mindestdurchmesser vom doppelten Wert der Blechdicke, um Stempelbrüche zu vermeiden. Detaillierte Einblicke in solche Restriktionen vermittelt die Fachliteratur zur Umformtechnik, die die physikalischen Grenzen dieser Trennverfahren genau beschreibt.
Löcher, die zu nah an einer Außenkante positioniert sind, verursachen beim Stanzen unzureichende Stegbreiten und rufen unzulässige Aufwölbungen hervor. Wenn die verbleibende Materialbrücke zwischen Lochrand und Außenkante zu schmal bemessen ist, biegt sich der Rand unter der Stempelkraft nach außen. Ingenieure sollten stets darauf achten, dass der Abstand von der Lochkante zur Außenkante mindestens das Zweifache der Blechdicke beträgt. Eine Missachtung dieser Vorgabe führt zu unbrauchbaren Zuschnitten, die im Rahmen der Qualitätskontrolle sofort aussortiert werden müssen.
Abwicklung, K-Faktor und Maßhaltigkeit
Fehlerhafte Abwicklungen und unpräzise Berechnungen des K-Faktors torpedieren selbst die sorgfältigste CAD-Konstruktion. Wenn die Biegezugabe und die Materialverkürzung nicht exakt auf das gewählte Verfahren abgestimmt sind, stimmen die finalen Außenmaße nach dem Biegen nicht mit der Zeichnung überein. Jedes Material verhält sich beim Umformen anders, weshalb Standardwerte aus CAD-Programmen oft manuell angepasst werden müssen. Um diese Diskrepanzen zu minimieren, nutzen erfahrene Betriebe wie die DIVIKOM BlechProfis hochentwickelte Simulationssoftware und moderne Robotik in der Fertigung.
Unrealistische Toleranzen als Kostentreiber
Unrealistische Toleranzvorgaben in technischen Zeichnungen verteuern die Produktion unnötig, ohne dem Bauteil einen echten funktionalen Mehrwert zu verleihen. Die mechanische Fertigung unterliegt naturgemäß gewissen prozessbedingten Schwankungen, die sich durch Werkzeugverschleiß oder Wärmeeinflüsse beim Trennen ergeben. Während moderne Maschinen eine hohe Präzision erlauben, erfordern zu enge Toleranzfelder oftmals aufwendige Nacharbeiten oder spezielle Vorrichtungen. Wer die realen Fertigungsgrenzen der verschiedenen Industriezweige kennt, definiert von vornherein wirtschaftliche Toleranzen und vermeidet kostspielige Missverständnisse zwischen Entwicklung und Werkstatt.
Was ist der K-Faktor bei der Blechbearbeitung?
Der K-Faktor beschreibt das Verhältnis der neutralen Faser zur Materialstärke während des Biegeprozesses. Er ist eine mathematische Konstante, die angibt, auf welcher relativen Position innerhalb des Blechquerschnitts die neutrale Schicht verläuft, in der weder Zug- noch Druckspannungen wirken.
Warum reißen Biegekanten an der Außenseite auf?
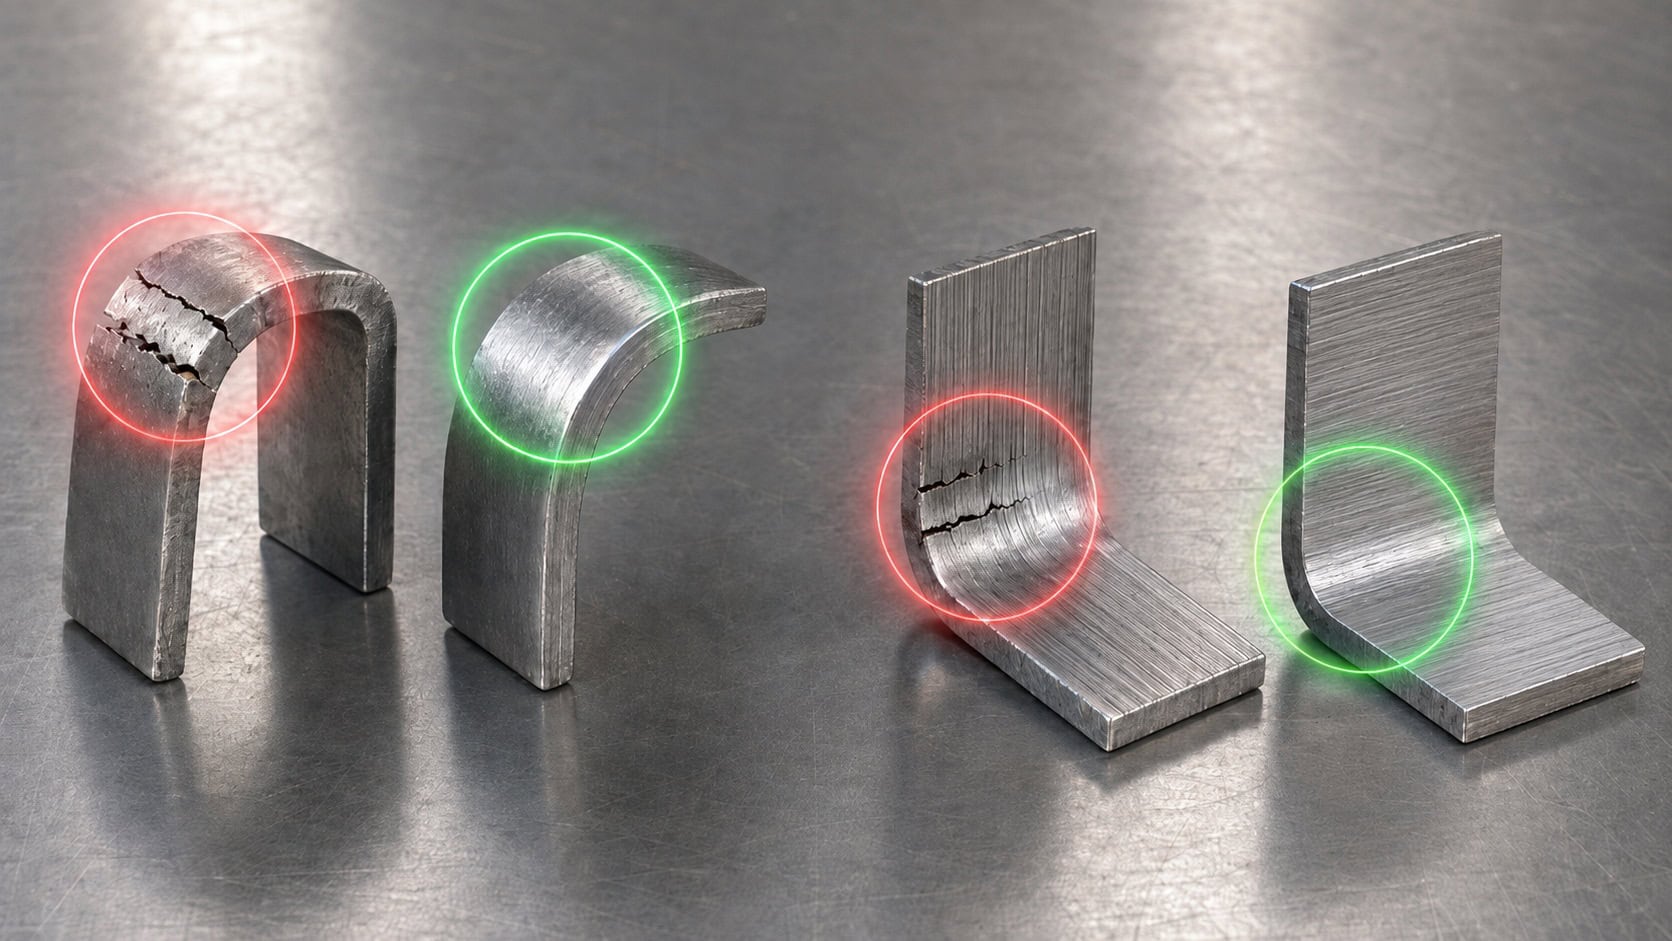
Ein Aufreißen an der Außenkante entsteht meist dann, wenn der gewählte Innenbiegeradius zu klein für die jeweilige Blechdicke oder den spezifischen Werkstoff ist. Auch das Biegen exakt parallel zur Walzrichtung kann die Rissneigung des Metalls massiv verstärken.
Welcher Mindestabstand gilt für Löcher zur Biegelinie?
Als Richtwert für eine prozesssichere Fertigung gilt ein Abstand von der Bohrungskante zur Biegelinie von mindestens dem 1,5-fachen der Summe aus Blechdicke und gewähltem Innenradius. Dies verhindert unerwünschte ovale Verformungen der Öffnung.
Wie beeinflusst die Walzrichtung die Konstruktion?
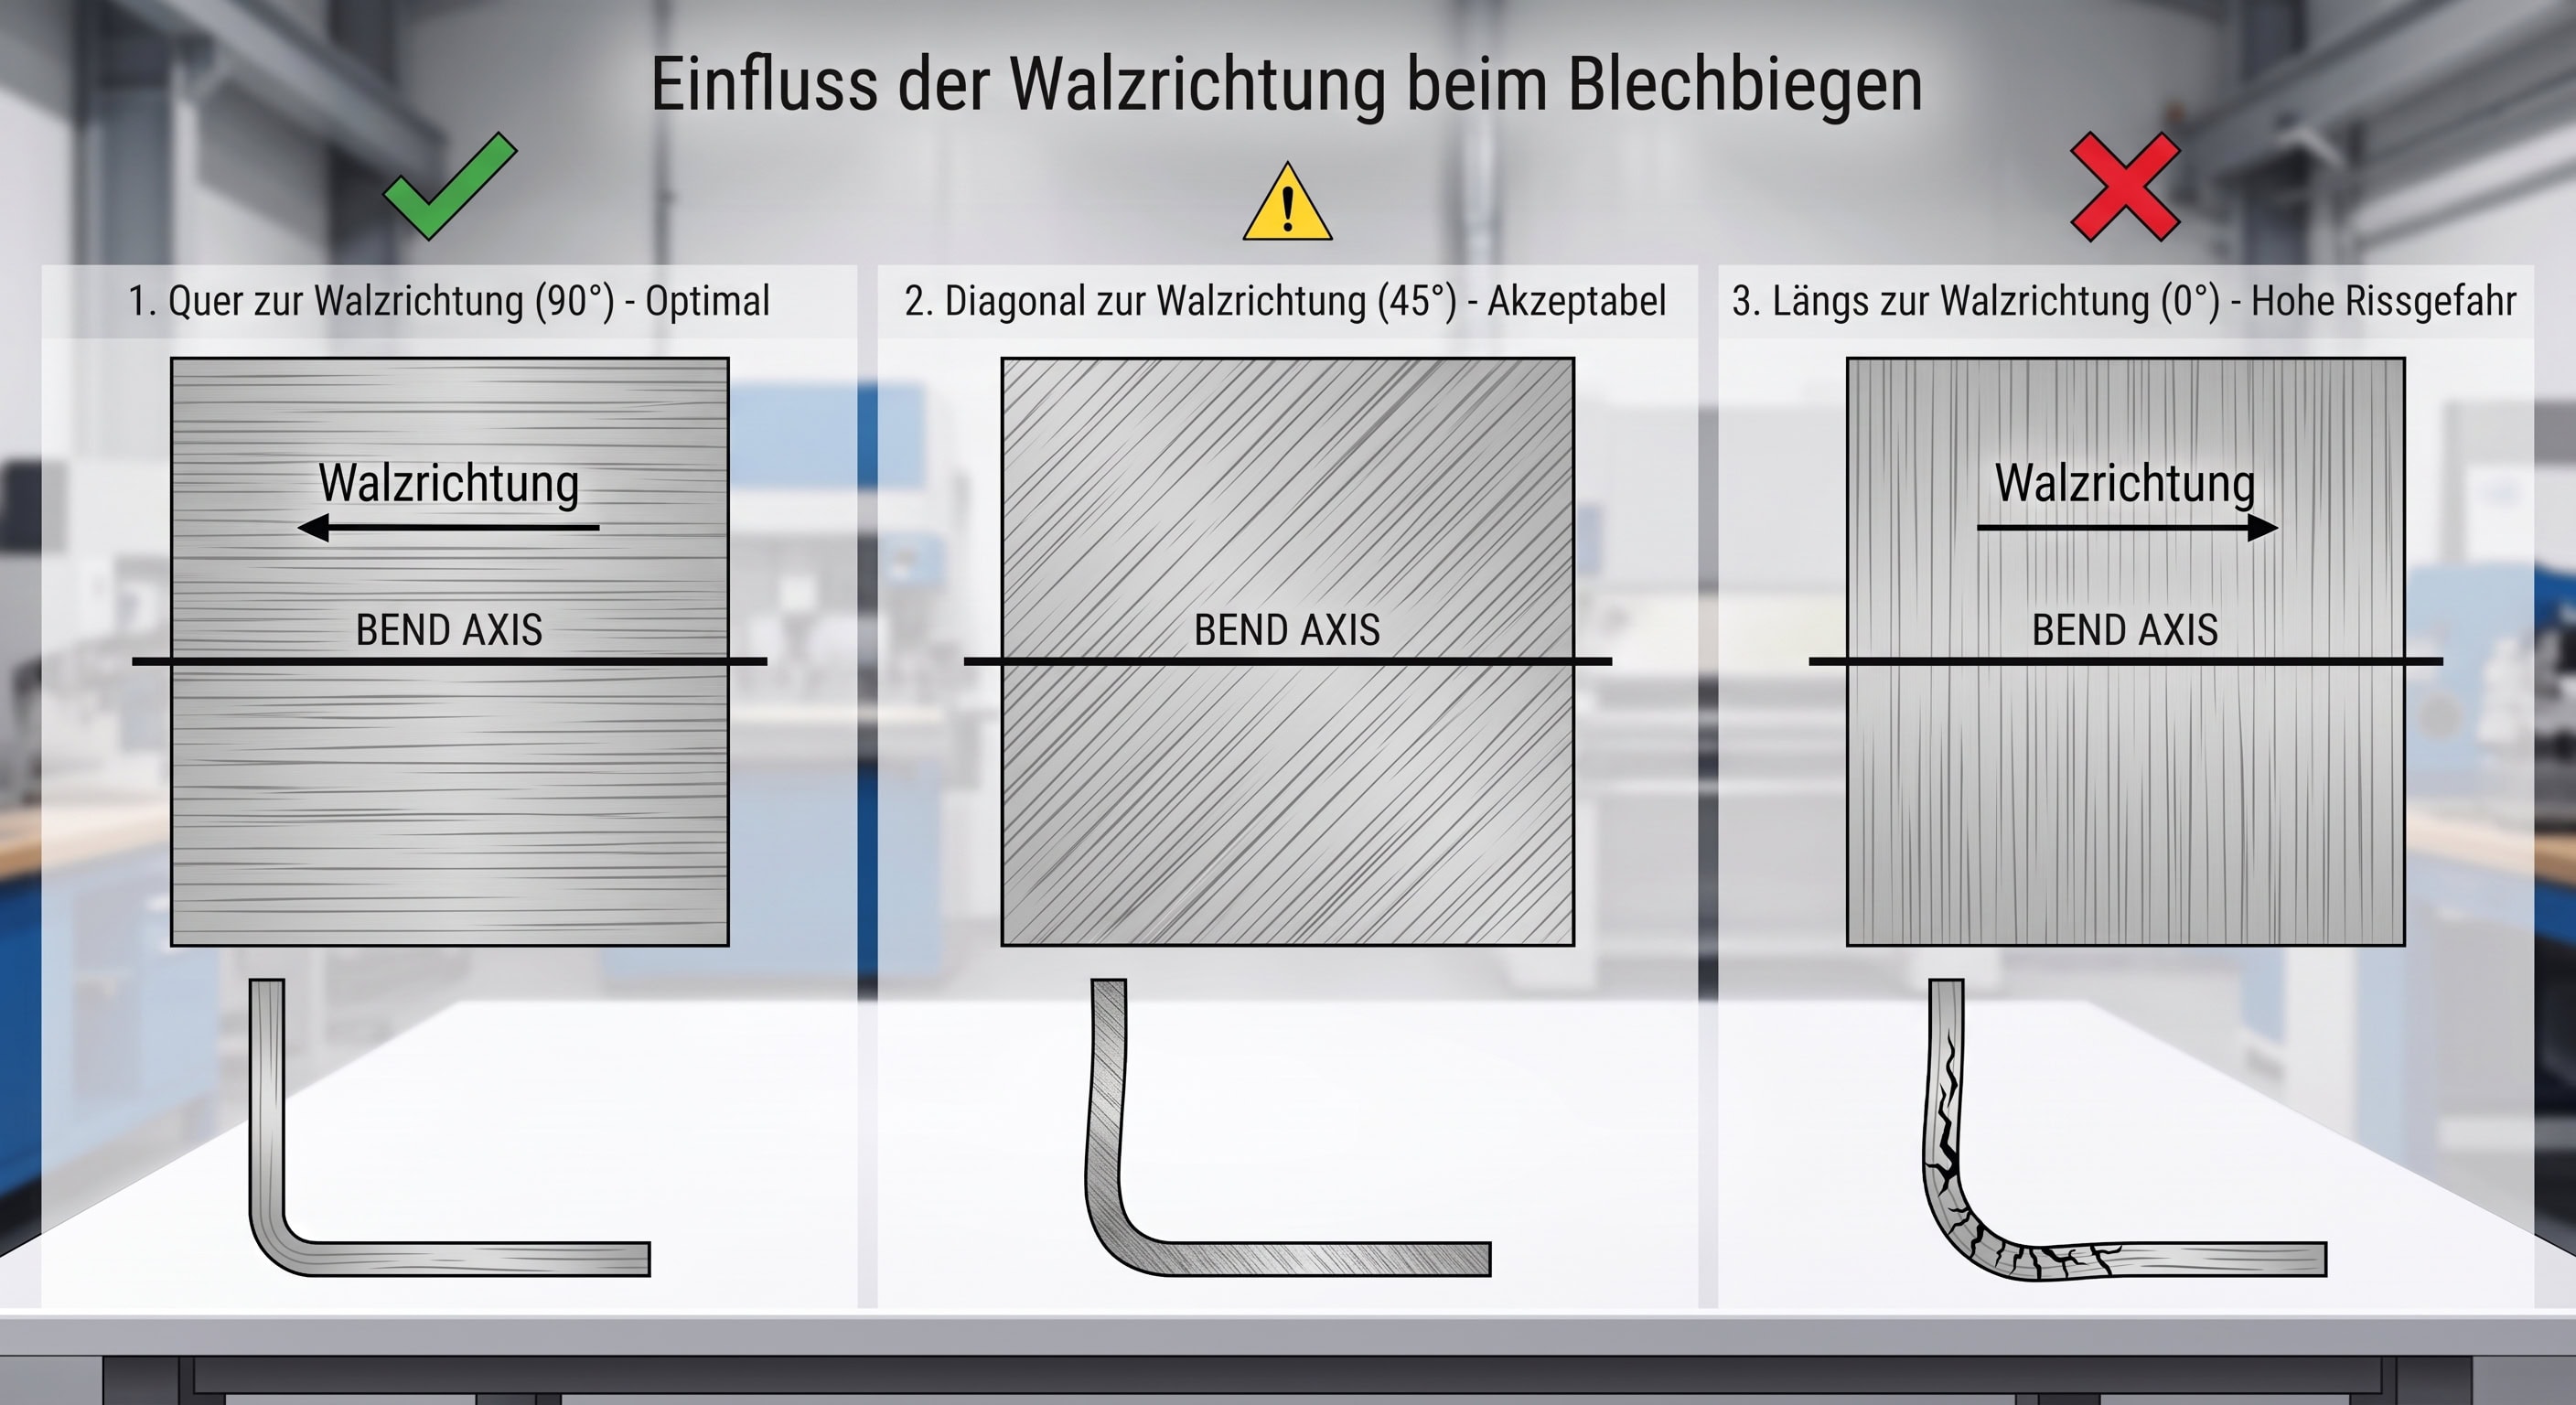
Die Walzrichtung erzeugt eine gerichtete Faserstruktur im Metall, die beim Umformen unterschiedliche Dehnungswerte verursacht. Um Risse zu vermeiden, sollte idealerweise quer oder im 45-Grad-Winkel zur Walzrichtung gebogen werden.
Welche Toleranzen sind bei der Blechbearbeitung üblich?
Die erreichbaren Toleranzen hängen stark vom verwendeten Verfahren, der Blechdicke und der Maschinenart ab. Allgemeine Richtwerte für Standardbiegeteile liegen oft im Bereich von wenigen Zehntelmillimetern, wobei engere Grenzen spezielle Techniken erfordern.
Wie lassen sich Konstruktionsfehler im Vorfeld vermeiden?
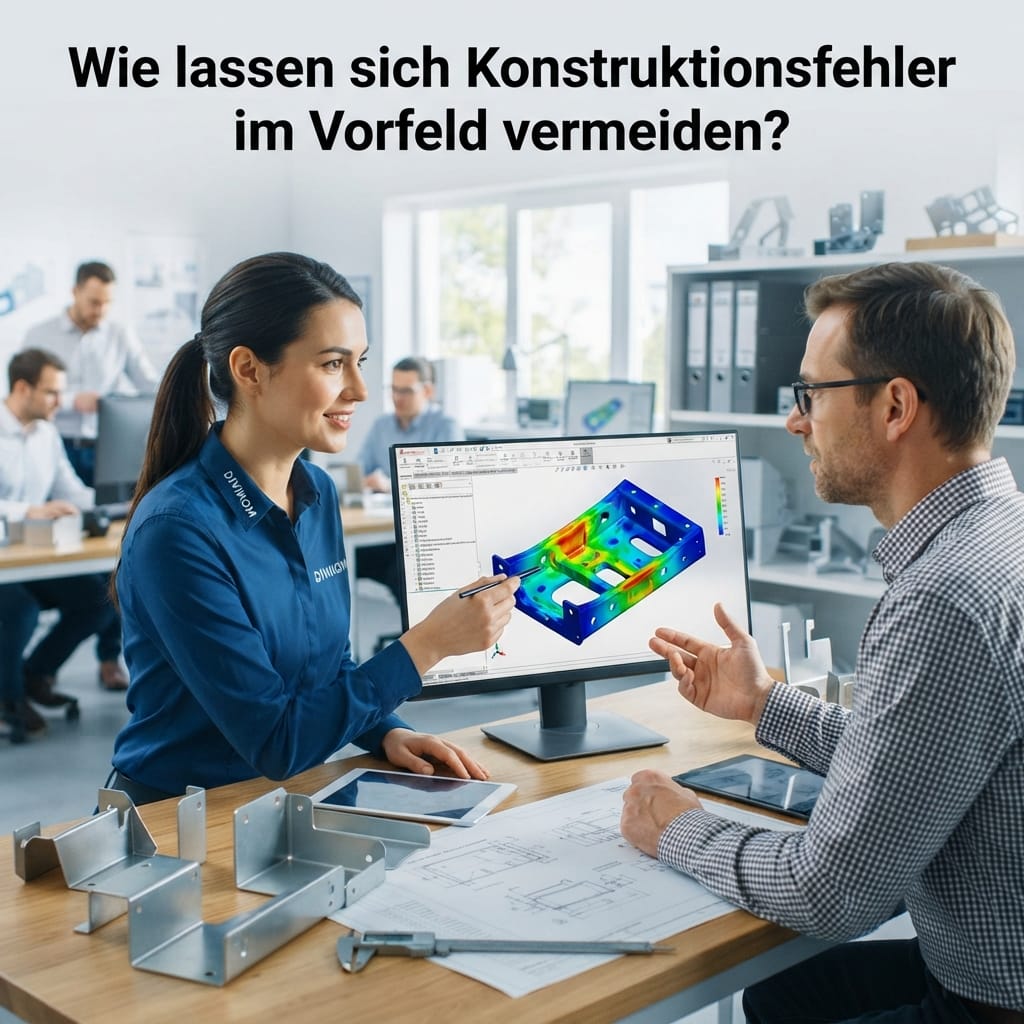
Eine enge Abstimmung zwischen der Konstruktionsabteilung und dem ausführenden Fertigungsbetrieb hilft, Fehler frühzeitig zu erkennen. Der Einsatz von DFM-Richtlinien und CAD-Simulationen unterstützt die Entwicklung optimal gestalteter Bauteile.
Die Vermeidung dieser zehn klassischen Konstruktionsfehler bildet das Fundament für eine reibungslose und wirtschaftliche Serienfertigung. Werden die physikalischen Grenzen der Metalle von Anfang an in der Konstruktion berücksichtigt, reduziert dies nicht nur den Ausschuss, sondern schont auch wertvolle Ressourcen in der Blechbearbeitung. Eine enge Zusammenarbeit zwischen Entwicklern und erfahrenen Fertigungsspezialisten wie den DIVIKOM BlechProfis stellt sicher, dass CAD-Daten optimal für das Laserschneiden, Stanzen und Biegen vorbereitet sind.
Damit gelingt es, die Qualität der Komponenten vom ersten Prototyp bis zur Großserie nachhaltig zu sichern.
Fazit und Ausblick für die industrielle Praxis
Die Vermeidung dieser zehn klassischen Konstruktionsfehler bildet das fundierte Fundament für eine reibungslose und wirtschaftliche Serienfertigung in zahlreichen modernen Industriezweigen. Werden die physikalischen Gesetze der Metalle von Beginn an in der CAD-Entwicklung berücksichtigt, reduziert dies nicht nur den Ausschuss, sondern schont auch wertvolle Ressourcen in der gesamten Blechbearbeitung. Eine konsequente Berücksichtigung von Mindestradien, Materialfasern und Toleranzfeldern optimiert nachfolgende Arbeitsschritte wie das Laserschneiden, das Stanzen oder das präzise Biegen erheblich.
Um das volle Potenzial moderner Fertigungstechnologien auszuschöpfen, empfiehlt sich eine partnerschaftliche Abstimmung zwischen Entwicklungsabteilungen und spezialisierten Auftragsfertigern. Erfahrene Experten wie die DIVIKOM BlechProfis unterstützen Kunden bereits in der frühen Designphase dabei, CAD-Daten optimal auf die maschinellen Anforderungen abzustimmen. Dies sichert eine hohe Maßhaltigkeit, verkürzt Durchlaufzeiten und garantiert eine gleichbleibend hohe Qualität von der Prototypenfertigung bis zur großvolumigen industriellen Serienproduktion.

 German
 English