
Laserbohren: Effizienz und Genauigkeit in der industriellen Blechbearbeitung
Moderne Industriezweige verlangen nach präzisen Fertigungsmethoden für die Bearbeitung von dünnen Blechen und hochfesten Werkstoffen. Ein thermisches, nicht-spanendes Verfahren wie das Laserbohren hat sich als Technologie etabliert, um kleinste Öffnungen mit hoher Wiederholgenauigkeit einzubringen. Bei diesem Prozess wird Material durch die konzentrierte Energie eines Laserstrahls lokal stark erhitzt, geschmolzen und teilweise verdampft. Die Wahl des richtigen Verfahrens beeinflusst maßgeblich die Produktivität und die Qualität des fertigen Bauteils. In der industriellen Praxis sorgt die exakte Steuerung der Prozessparameter dafür, dass auch anspruchsvolle Metalle ohne mechanische Belastung bearbeitet werden können. Unternehmen profitieren von sauberen Schnittkanten und minimalen thermischen Einwirkzonen, was besonders in der Luft- und Raumfahrt sowie in der Medizintechnik von großer Bedeutung ist.
Grundlagen und physikalisches Prinzip des Laserbohrens
Das physikalische Prinzip des thermischen Abtrags unterscheidet sich grundlegend von konventionellen mechanischen Bohrverfahren. Während herkömmliche Werkzeuge durch Reibung und Spanabhebung arbeiten, nutzt die Lasertechnik gebündelte Photonenenergie. Gemäß Wikipedia zum Thema Laserbohren wird die Intensität des Strahls so hoch eingestellt, dass das Zielmaterial innerhalb von Mikrosekunden den Aggregatzustand wechselt.
Praktische Fertigungserfahrungen zeigen, dass die Geometrie des entstehenden Lochs stark von Parametern wie der Laserenergie, der Fokuslage, der Werkstückdicke und dem Umgebungsdruck abhängt. Da das Material überwiegend durch Schmelzen und Verdampfen entfernt wird, ist die Gesamtenergieeffizienz des Prozesses physikalisch bedingt niedriger als bei rein mechanischen Methoden. Dennoch überwiegen die Vorteile in puncto Flexibilität und Werkzeugverschleiß.
Ein zentraler Aspekt bei der Auslegung der Fertigungslinien ist die Vermeidung von Prozessinstabilitäten. Unzureichende Laserleistung oder ungeeignet gewählte Pulsdauern können dazu führen, dass geschmolzenes Material im Kanal verbleibt und das Bohrloch teilweise wieder verschließt. Um dies zu verhindern, setzen Ingenieure auf optimierte Gasführungen und präzise abgestimmte Pulsfolgen. Neben dem klassischen Bohren greifen Betriebe oft auf ergänzende Technologien wie das Laserbohren zurück, um spezifische Anforderungen an die Lochgeometrie zu erfüllen.

Technologische Varianten und moderne Prozessparameter
In der industriellen Fertigung kommen verschiedene Varianten des Verfahrens zum Einsatz, darunter das Percussion-Bohren, das Trepanierbohren und das Wendelbohren. Jede Variante bietet spezifische Vorzüge für unterschiedliche Materialstärken und Durchmesservorgaben.
Untersuchungen zur Prozessoptimierung verdeutlichen, dass kleinere Fokusdurchmesser signifikante Effizienzsteigerungen ermöglichen. Bei der Bearbeitung von Edelstahlfolien führte ein Fokusdurchmesser von 15 Mikrometern zu einer höheren volumetrischen Effizienz als ein Durchmesser von 22 Mikrometern, da verkürzte Bearbeitungszeiten unerwünschte Wärmeleitungsverluste im umliegenden Gefüge verringern. Weitere Einblicke in physikalische Zusammenhänge thermischer Trennverfahren bietet eine Studie zu thermischen Abtragsverfahren bei Springer.
Die Produktivität moderner Strahlquellen erreicht dabei beeindruckende Werte. In wissenschaftlichen Versuchen wurden bei dünnen Edelstahlfolien bis zu 6.250 Durchgangsbohrungen pro Sekunde erzielt, wobei die Standardabweichung der Durchmesser im submikroskopischen Bereich lag. Bei dickeren Blechen, wie etwa 2 Millimeter starkem Aluminium, berichten Forschungseinrichtungen wie das Fraunhofer ILT über stabile Ergebnisse mit mehreren Bohrungen pro Sekunde bei Lochdurchmessern im Millimeterbereich. Solche Kennzahlen unterstreichen, dass die Technologie längst über einfache Laboranwendungen hinausgewachsen ist und im Rahmen einer umfassenden Oberflächenbehandlung und Metallbearbeitung ihren festen Platz hat.
Integration in die Prozesskette der Blechbearbeitung
Das Einbringen von Bohrungen steht selten isoliert in der industriellen Fertigung, sondern ist eng mit anderen Prozessschritten der Blechbearbeitung verknüpft. Bevor Bauteile ihre endgültige Form erhalten, durchlaufen sie häufig automatisierte Linien, die neben dem Laserschneiden auch das Biegen, Stanzen und das präzise CNC Fräsen umfassen.
Hierbei spielt die Kombination verschiedener Bearbeitungsmethoden eine entscheidende Rolle für die Wirtschaftlichkeit. Wenn beispielsweise komplexe Geometrien an Rohren oder Profilen gefordert sind, lässt sich das Rohrlasern nahtlos mit Bohrprozessen kombinieren. Dies reduziert die Anzahl der Rüstvorgänge und minimiert Toleranzketten, die bei manuellen Zwischenschritten entstehen könnten.
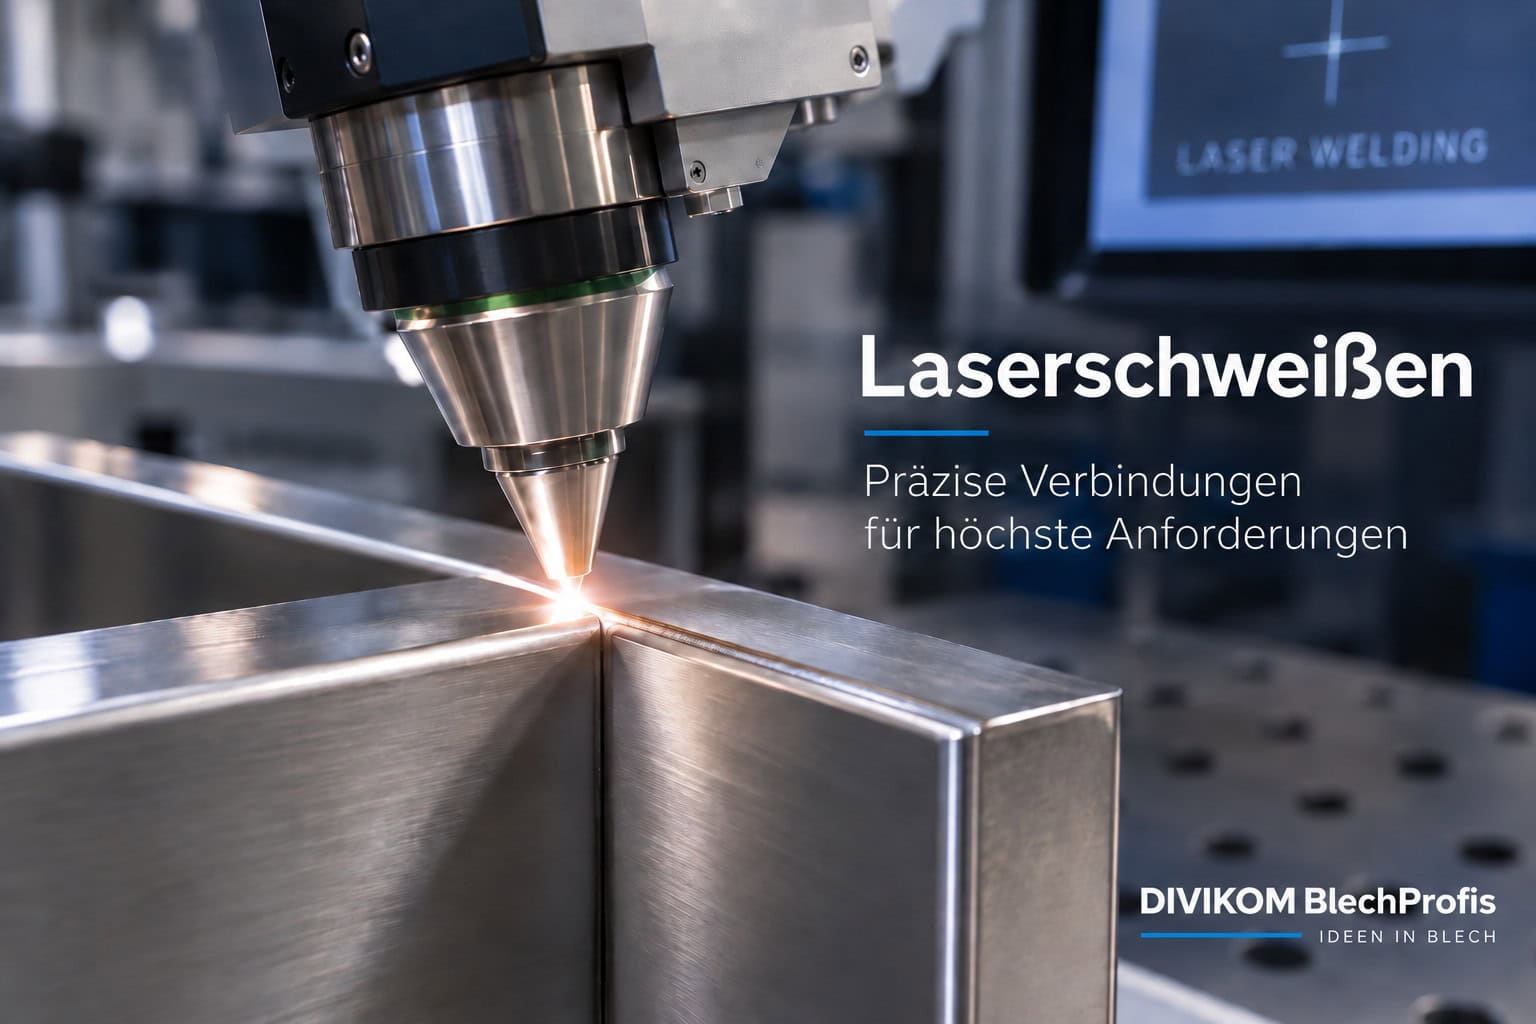
Auch die Nachbereitung der Werkstücke erfordert Fachwissen. Nach dem thermischen Bohren müssen Oxide oder Schmauchspuren oftmals entfernt werden, um die Oberflächengüte für nachfolgende Beschichtungen oder Schweißprozesse vorzubereiten. Das anschließende Laserschweißen profitiert beispielsweise von absolut sauberen Bohr- und Schnittkanten, da Einschlüsse im Schweißgut vermieden werden. Unternehmen, die auf eine hohe Fertigungstiefe setzen, stimmen alle Parameter von der ersten CAD-Zeichnung bis zur finalen Qualitätskontrolle exakt aufeinander ab.
Einfluss von Strahlformung und Ultrakurzpulslasern
Die Weiterentwicklung der Laserquellen hat die Grenzen des Machbaren in den letzten Jahren stark verschoben. Insbesondere der Einsatz von Ultrakurzpulslasern (UKP) im Pico- und Femtosekundenbereich hat die thermische Belastung des Materials drastisch reduziert. Da die Einwirkzeit so kurz ist, dass das Metall direkt vom festen in den gasförmigen Zustand übergeht, spricht man oft von einem nahezu „kalten“ Abtrag.
Zusätzlich gewinnt die gezielte Strahlformung an Bedeutung. Physikalische Untersuchungen zeigen, dass der Einsatz von nicht-diffraktiven Bessel-Strahlen im Vergleich zu klassischen Gauß-Strahlen eine deutlich verbesserte Effizienz beim Tiefbohren von Stahlblechen erreichen kann. Die tiefenbezogene Energieverteilung bleibt dabei über eine größere Strecke konstant, was zu zylindrischeren Bohrungskanalen führt. Eine breitere technische Übersicht zu diesem Thema stellt ScienceDirect mit Fachartikeln zur Lasermaterialbearbeitung zur Verfügung.
Im industriellen Alltag bedeutet dies für Planer, dass die Investition in moderne Strahlquelle-Technologien die Flexibilität bei der Bearbeitung verschiedenster Metalle erhöht. Ob Titanlegierungen für die Medizintechnik oder hochfester Edelstahl für den Apparatebau: Die passgenaue Steuerung von Pulsfrequenz und Strahlprofil verhindert Rissbildung in der wärmebeeinflussten Zone.
Qualitätskontrolle und Qualitätssicherung
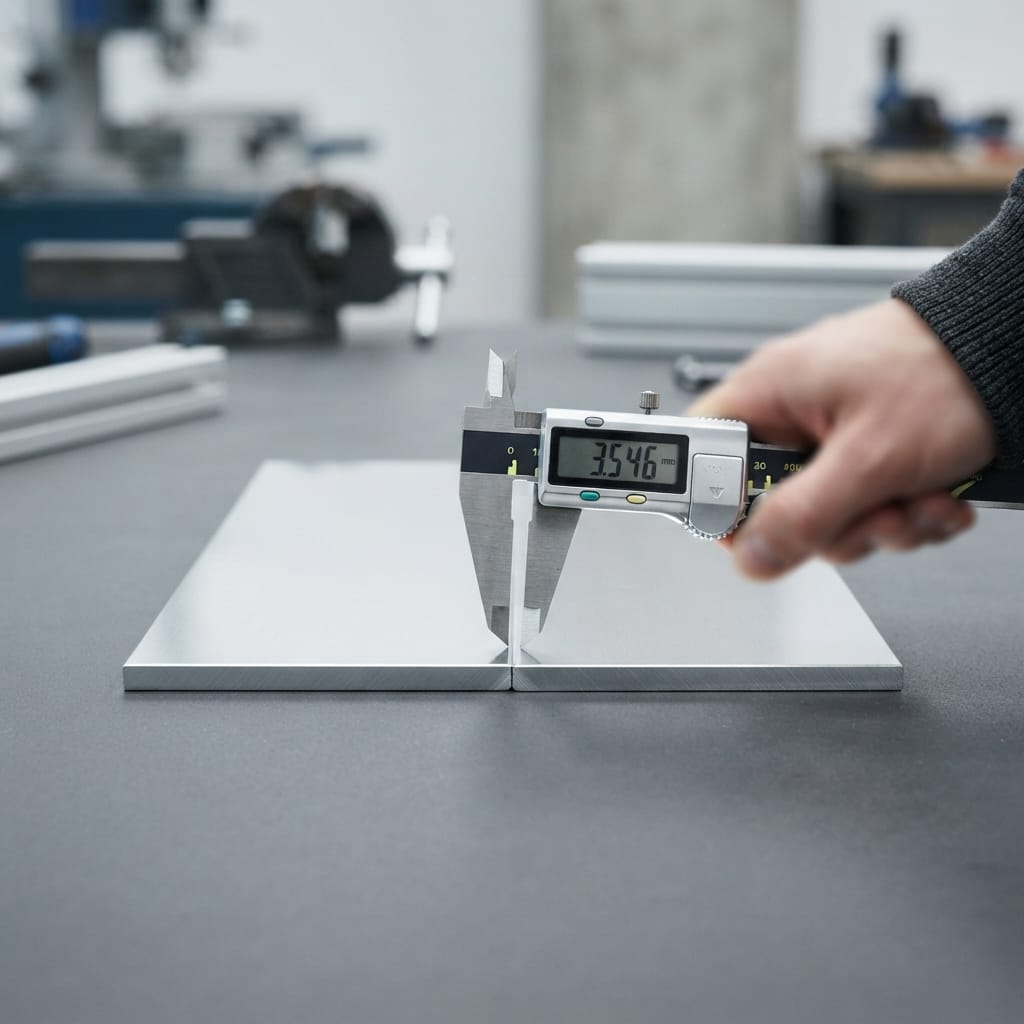
Die Einhaltung enger Toleranzen ist das wichtigste Kriterium bei der industriellen Fertigung von Präzisionsbauteilen. Da Bohrungsdurchmesser im Mikro- oder Kleinmengenbereich oft strengen Vorgaben unterliegen, ist eine lückenlose Qualitätssicherung unerlässlich. Optische Messverfahren und berührungslose Sensorsysteme prüfen die Geometrie unmittelbar nach dem Bearbeitungsprozess.
In der Praxis zeigt sich, dass geometrische Abweichungen am Bohrungsaustritt häufig geringer ausfallen als am Eintritt, sofern die Gasströmung optimal eingestellt ist. Dennoch erfordert die Prozessüberwachung hochentwickelte Algorithmen, um kleinste Schwankungen in der Materialcharge oder der Laserleistung frühzeitig zu erkennen. Eine fundierte wissenschaftliche Einordnung der Prozessparameter liefert auch das Fraunhofer Institut für Werkstoff- und Strahltechnik mit Fachpublikationen.
Die DIVIKOM BlechProfis unterstützen Industriekunden dabei, diese komplexen Anforderungen prozesssicher umzusetzen. Durch die enge Verzahnung von theoretischem Know-how und praktischer Maschinenauslastung entstehen passgenaue Lösungen für unterschiedlichste Branchen.
Wirtschaftliche Aspekte und Zukunftsperspektiven
Die Wirtschaftlichkeit des Laserbohrens bemisst sich nicht allein an den direkten Maschinenstundensätzen, sondern an der Gesamtbilanz der Prozesskette. Zwar erfordert die Anschaffung von Hochleistungs-Laseranlagen erhebliche Investitionen, doch die hohe Bearbeitungsgeschwindigkeit, der wegfallende Werkzeugverschleiß und die enorme Flexibilität kompensieren diese Kosten schnell.
Da keine mechanischen Bohrer abbrechen oder regelmäßig nachgeschliffen werden müssen, sinken die Rüst- und Ausfallzeiten in der Produktion spürbar. Zudem ermöglicht die berührungslose Bearbeitung filigrane Geometrien, die mit herkömmlichen Werkzeugen wirtschaftlich kaum herstellbar wären.
Zukünftige Entwicklungen werden sich stark auf die Automatisierung durch künstliche Intelligenz und adaptive Regelsysteme konzentrieren. Maschinen, die anhand von Sensordaten in Echtzeit erkennen, wenn sich Materialeigenschaften ändern, werden die Ausschussquote weiter senken. Damit bleibt das Verfahren ein wesentlicher Treiber für Effizienz und technologischen Fortschritt in der metallverarbeitenden Industrie.

Häufig gestellte Fragen zum Laserbohren
Was versteht man unter Laserbohren?
Es handelt sich um ein thermisches, nicht-spanendes Verfahren, bei dem Material durch einen konzentrierten Laserstrahl lokal geschmolzen und teilweise verdampft wird, um präzise Löcher zu erzeugen.
Welche Metalle eignen sich für diesen Prozess?
Das Verfahren eignet sich für eine Vielzahl von Metallen, darunter Edelstahl, Aluminium, Titan und verschiedene hochfeste Legierungen, die in der Industrie eingesetzt werden.
Worin liegt der Vorteil gegenüber dem mechanischen Bohren?
Da kein physischer Werkzeugkontakt stattfindet, gibt es keinen Werkzeugverschleiß. Zudem lassen sich extrem kleine Durchmesser und komplexe Geometrien ohne mechanische Belastung des Werkstücks realisieren.
Welche Rolle spielen Ultrakurzpulslaser?
Ultrakurzpulslaser im Pico- oder Femtosekundenbereich minimieren die thermische Einwirkzone drastisch, wodurch saubere Bohrungen ohne nennenswerte Gratbildung oder Gefügeveränderungen entstehen.
Wie wird die Qualität der Bohrungen sichergestellt?
Durch moderne optische Messsysteme und eine exakte Überwachung von Prozessparametern wie Pulsfrequenz, Fokuslage und Gasdruck lassen sich die geforderten Toleranzen konstant einhalten.
Welche Branchen nutzen diese Technologie besonders häufig?
Hauptanwender sind die Luft- und Raumfahrt, die Automobilindustrie, die Medizintechnik sowie der allgemeine Maschinen- und Apparatebau zur Bearbeitung von Blechen und Rohren.
Durch die kontinuierliche Weiterentwicklung von Strahlquellen und Steuerungssoftware wird das Verfahren in Zukunft noch präziser auf individuelle Kundenwünsche angepasst werden können. Industriekunden, die auf höchste Qualität und effiziente Abläufe setzen, finden in modernen Fertigungskonzepten einen verlässlichen Weg, um auch zukünftige Herausforderungen in der Metallverarbeitung erfolgreich zu meistern.
Durch die kontinuierliche Weiterentwicklung von Strahlquellen und Steuerungssoftware wird das Verfahren in Zukunft noch präziser auf individuelle Kundenwünsche angepasst werden können. Industriekunden, die auf höchste Qualität und effiziente Abläufe setzen, finden in modernen Fertigungskonzepten einen verlässlichen Weg, um auch zukünftige Herausforderungen in der Metallverarbeitung erfolgreich zu meistern.
Um diese hohen Qualitätsstandards in der täglichen Praxis nachhaltig zu sichern, setzen erfahrene Fertigungsbetriebe auf eine lückenlose Dokumentation und modernste Anlagentechnik.
 German
 English